Afrikaans
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ontleding van staalstruktuurproduksietegnologie
Ⅰ. Oorsig
Vervaardiging van staalstruktuuris die proses om ontwerptekeninge in fisiese strukturele komponente om te skakel. Die kern daarvan is om staalmateriaal te verwerk tot gekwalifiseerde staalstruktuurlede in ooreenstemming met ontwerpvereistes deur fabrieksproduksieprosedures, terwyl die deursnee-eienskappe van staal basies onveranderd gehou word.
Die produksietegnologie van staalstrukture is oor die algemeen soortgelyk aan dié van meganiese vervaardiging. Aangesien staalstruktuurprodukte uiteindelik op konstruksieterreine saamgestel word, plaas die prosesse egter groter klem op presisiebeheer en voorkoming van vervorming.
Ⅱ. Prosesvloeidiagram van staalstruktuurproduksie
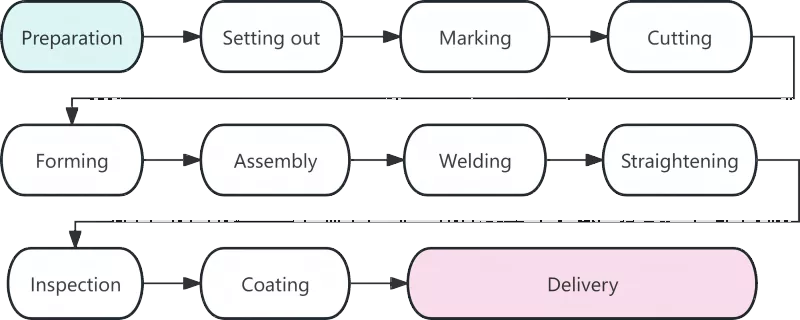
Ⅲ. Gedetailleerde ontleding van elke werksprosedure
|
Proses |
Beskrywing |
|
Materiaal Voorbereiding |
Materiaalvoorbereiding is die begin van die vervaardiging van staalstruktuur, en die kwaliteit daarvan beïnvloed alle daaropvolgende werksprosedures direk. Die kerntake op hierdie stadium sluit in materiaalaanvaarding, reguitmaak en oppervlakskoonmaak. Nadat staalmateriaal by die fabriek aangekom het, sal hul materiaalsertifikate teen die werklike produkte gekontroleer word. Her-inspeksie van chemiese samestelling en meganiese eienskappe sal uitgevoer word vir staal wat in belangrike strukturele komponente gebruik word. Vervormde staal wat tydens vervoer veroorsaak word, moet reguit gemaak word met behulp van rolstrekmasjiene of hidrouliese domkragmasjiene. Ervaring toon dat ongeveer 80% van dimensionele foute in blanking die gevolg is van onreguitgemaakte grondstowwe. |
|
Lofting |
Lofting is die eerste kritieke stap vir presisiebeheer in staalstruktuurvervaardiging. Op toegewyde platforms of uitlegtafels teken tegnici volskaalse komponentverbindings en buitelyne teen 'n verhouding van 1:1 in ooreenstemming met ontwerptekeninge om die vorms van onderdele te definieer. Benewens die verifikasie van tekeningafmetings, sal sweiskrimptoelae gereserveer word soos vereis deur relevante prosesse. Oor die algemeen sal 'n toelae van 1 tot 1,5 millimeter vir elke stuiksweislas opsy gesit word. |
|
Nasien |
Ook bekend as skrif, verwys na die prosedure om sjablone te gebruik om gatposisies en bewerkingslyne vir komponentomlyne op staalplate en -afdelings te merk. Die beginsel van "groot dele eers, klein dele later" word gevolg om materiaalbenuttingskoers te maksimeer. Deur geoptimaliseerde uitleg kan die algehele materiaalbenuttingskoers meer as 85% bereik, en dit kan selfs 92% oorskry na nesoptimalisering. |
|
Sny |
Sny is die proses om grondstowwe in individuele dele langs gemerkte lyne te skei. Die hoofstroom-snymetodes sluit in gassny, plasmasny en lasersny. Die wydverspreide toepassing van numeriese beheersnytegnologie het die akkuraatheid en doeltreffendheid van staalstruktuurvervaardiging verbeter. Sommige snyoppervlaktes is gekwalifiseer vir direkte sweiswerk sonder sekondêre randverwerking. |
|
Vorming |
Nie-lineêre komponente soos geboë balke en gebuigde pype moet gevorm word deur koue buiging of warmbuiging. Koue buiging word by kamertemperatuur uitgevoer en van toepassing op algemene geboë komponente. Vir warmbuiging word staal tot 900-1100°C verhit voordat dit gebuig word, wat gebruik word vir dik plate of komponente met klein buigradiusse. |
|
Vergadering |
Montering beteken om verwerkte dele te kombineer soos vereis deur tekeninge en tydelik vas te maak deur kleefsweiswerk. Die standaard monteerprosedure is soos volg: Slyp lasnate van flensplate → Verwyder brame op webplate → Bereik presiese posisionering met 'n monteermasjien → Voltooi samestelling van enkelsydige T-seksie staal → Draai die samestelling om en voltooi die algehele vorming. |
|
Sweiswerk |
Sweiswerk is die kernprosedure in staalstruktuurvervaardiging met hoë tegniese vereistes en streng gehaltebeheer. Die algemeen gebruikte sweismetodes sluit in outomatiese onderwaterboogsweis, CO₂-gasskermsweiswerk en afgeskermde metaalboogsweiswerk. |
|
Reguitmaak |
Termiese spanning wat tydens sweis gegenereer word, sal komponent vervorming veroorsaak, wat uitgeskakel sal word deur reguit te maak om die oorspronklike geometriese vorm te herstel. Algemene reguitmaakmetodes sluit in meganiese reguitmaak, vlamreguitmaak en gekombineerde reguitmaak. Verhitting op dieselfde posisie mag nie meer as drie keer uitgevoer word nie, en oorverhitting is streng verbode. |
|
Inspeksie |
Deur die hele vervaardigingsproses dien inspeksie as 'n sleutelwaarborg vir produkkwaliteit. Gefaseerde inspeksie dek hoofsaaklik grondstofinspeksie, in-proses inspeksie en na-sweisinspeksie. Noodlottige defekte soos krake en onvolledige samesmelting word nie binne sweislasse toegelaat nie. |
|
Bedekking |
Bedekking bied korrosie- en brandbeskerming vir staalstrukture. Die standaardbedekkingstelsel bestaan uit drie lae: sinkryke epoksie-onderlaag, epoksie-melkerige yster-tussenlaag, en poliuretaan- of fluorkoolstof-bolaag. Vuurbestande laag moet in veelvuldige dun lae aangewend word. Die omgewingstemperatuur vir laagwerk moet nie laer as 5°C wees nie, die relatiewe humiditeit mag nie 85% oorskry nie, en die oppervlaktemperatuur van staal moet minstens 3°C hoër as die doupunt wees. |
|
Aflewering vanaf Fabriek |
Aflewering is die laaste stap van staalstruktuurvervaardiging. Aan komponente wat die finale inspeksie slaag, sal unieke reeksnommers en -merke toegeken word. Komponente moet in groepe gebundel word volgens die installasievolgorde. Houtblokke of rubberpakkies moet tussen komponente geplaas word om skrape van die laag te voorkom. |
IV. Ontwikkelingstendense van moderne staalstruktuurvervaardigingstegnologie
Moderne staalstruktuurvervaardiging is toenemend intelligent en gemeganiseerd om produksie akkuraatheid en doeltreffendheid te verbeter. Numeriese beheertegnologie, outomatiese sweiswerk, BIM-toepassing en virtuele simulasie vir voorafsamestelling verteenwoordig die toekomstige ontwikkelingstendense van die bedryf.
Staalstruktuurproduksie is 'n volledige stelsel met nou-verbonde prosesse, hoë presisievereistes en streng gehaltebeheer. Elke prosedure van uitleg tot laag affekteer die kwaliteit van klaarprodukte direk. Met die wydverspreide toepassing van intelligente tegnologieë sal strenger standaarde vir staalstrukture aangeneem word, wat lei tot verdere verbetering in produkgehalte.
Verwante Nuus
- Hoe om die toepaslike grootte vir 'n staalraamperdestalkonstruksie te kies?
- Staalstruktuursamestelling op die terrein + Integrale hyskonstruksiewerkvloei + Sleuteloorwegings
- Waarom 'n dubbellaag voorafvervaardigde staalraamhuiskonstruksie vir moderne lewe kies?
- Nege sleutelpunte vir die ontwerp en konstruksie van staalstruktuurfabrieksgeboue
- Hoe kan staalstruktuur hoenderskuurkonstruksie die bestuur van pluimveeplase verbeter?
- "Lokomotief-styl" industriële geboue: moet die 3-verdieping kantoor van staal of beton wees?
Los vir my 'n boodskap